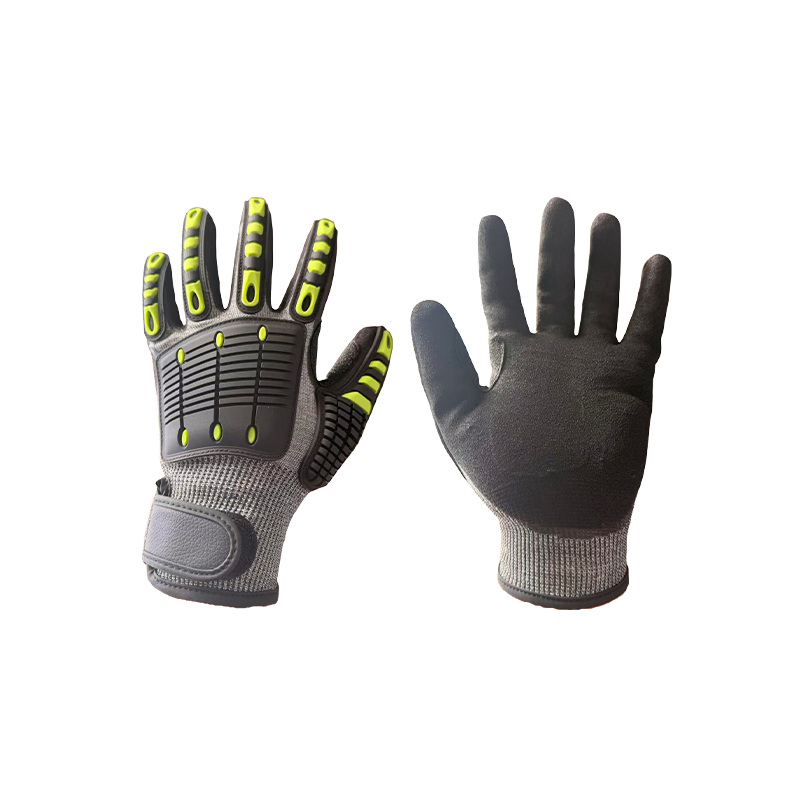


একজন ক্রেতা ANSI A5 গ্লাভসের একটি শক্ত কাগজ খোলেন এবং পাঁচ মিনিটের চেক চালান। তিন জোড়া পাস; চতুর্থটি প্রায় 1,700 গ্রাম কাটিয়া বল পড়ে। ডেটাশিটে বলা হয়েছে A5 - মোটামুটি 2,200 গ্রাম এবং তার বেশি। তাহলে কি দস্তানা ভুল, নাকি পরীক্ষা?
একটি প্রস্তুতকারকের কাছে যা তার নিজস্ব গবেষণা এবং উন্নয়ন এবং নিজস্ব পরীক্ষাগার চালায়, উত্তর সাধারণত হয় না। কাট রেজিস্ট্যান্স হল একটি পরিসীমা, একটি নির্দিষ্ট সংখ্যা নয়, এবং সেই সীমার মধ্যে একটি উৎপাদন লট রাখার একমাত্র নির্ভরযোগ্য উপায় হল সুতা, নিট, আবরণ এবং ডিপিং লাইন নিয়ন্ত্রণ করা, তারপর প্রতিটি লটে ক্যালিব্রেটেড পরীক্ষা দিয়ে সমাপ্ত গ্লাভ যাচাই করা - একবার নয়, নমুনা নেওয়ার পর্যায়ে।
এই পার্থক্যটি হল দুটি সরবরাহকারীকে আলাদা করে যারা উভয়ই একটি বাক্সে "A5" মুদ্রণ করে। একজন দুই বছর আগে একটি প্রোটোটাইপ পরীক্ষা করেছিল। অন্যটি জানে কেন সংখ্যাটি সরে যায়, অনেকগুলি প্রত্যাখ্যান হওয়ার আগে এটি কতদূর যেতে পারে এবং এটি করার সময় লাইনে কী সামঞ্জস্য করতে হবে। এখানে পরীক্ষাটি আসলে কীভাবে কাজ করে, সহনশীলতা কোথায় থাকে এবং আপনি একটি স্পেসিফিকেশন অনুমোদন করার আগে কী জিজ্ঞাসা করবেন।
কি কাট এবং ঘর্ষণ রেটিং আসলে পরিমাপ
দুটি কাট-পরীক্ষা পদ্ধতি আধিপত্যশীল, এবং তারা বিনিময়যোগ্য নয়। ANSI/ISEA 105, ইউএস স্ট্যান্ডার্ড, একটি TDM-100 সোজা ব্লেডের সাথে ASTM F2992 ব্যবহার করে এবং A1 থেকে A9 স্তরে বাছাই করা গ্রামগুলিতে নমুনা কাটার জন্য প্রয়োজনীয় বল রিপোর্ট করে। EN 388:2016, ইউরোপীয় মান, নিম্ন-কার্যকারিতা সামগ্রীর জন্য পুরানো কুপ পরীক্ষা রাখে কিন্তু উচ্চ-কার্যকারিতা সুতাগুলির জন্য ISO 13997 স্ট্রেইট-ব্লেড পরীক্ষায় স্যুইচ করে, রিপোর্টিং স্তর A থেকে F, 2 N থেকে 30 N এবং তার উপরে।
কারণ ব্লেড জ্যামিতি এবং লোড প্রয়োগ ভিন্ন, দুটি স্কেল একটি সূত্র দিয়ে রূপান্তরিত করা যাবে না। A5 অনেক অ্যারামিড এবং এইচপিপিই নির্মাণে EN লেভেল E হিসাবে প্রায় একই আশেপাশে বসে, তবে সুতার মিশ্রণ, লাইনারের ওজন এবং আবরণের সাথে ম্যাপিং পরিবর্তন হয়। কোনো রূপান্তর সারণীকে অনুমান হিসাবে বিবেচনা করুন, দাবি হিসাবে নয়।
ল্যাবের ভিতরে, তিনটি ভেরিয়েবল বেশিরভাগ স্প্রেড চালায়:
- সুতা এবং গেজ. একটি 13-গেজ অ্যারামিড লাইনার এবং একটি 18-গেজ HPPE লাইনার উভয়ই হাতে সম্পূর্ণ ভিন্নভাবে আচরণ করার সময় A5 এ পৌঁছাতে পারে। ফাইনার গেজ সাধারণত নিপুণতা কেনে; ভারী লাইনার স্থায়িত্ব কিনতে.
- আবরণ। নাইট্রিল, ল্যাটেক্স এবং পিইউ গ্রিপ, ঘর্ষণ জীবন এবং ভেজা কর্মক্ষমতা পরিবর্তন করে, তাই কাটা পরীক্ষা অবশ্যই প্রলিপ্ত গ্লোভের উপর পুনরাবৃত্তি করতে হবে, কেবল বেয়ার লাইনারের উপর নয়।
- নমুনা প্রস্তুতি। পাম থেকে কাটা একটি ফ্ল্যাট কুপন একটি ত্রিমাত্রিক গ্লাভের মতো একই বস্তু নয়। থাম্ব ক্রোচ এবং আঙ্গুলের ডগা, যেখানে বুনন প্রসারিত এবং পাতলা হয়, সাধারণত সবচেয়ে দুর্বল পয়েন্ট - এবং বাস্তব কাজে কাটার সম্ভাবনা সবচেয়ে বেশি।
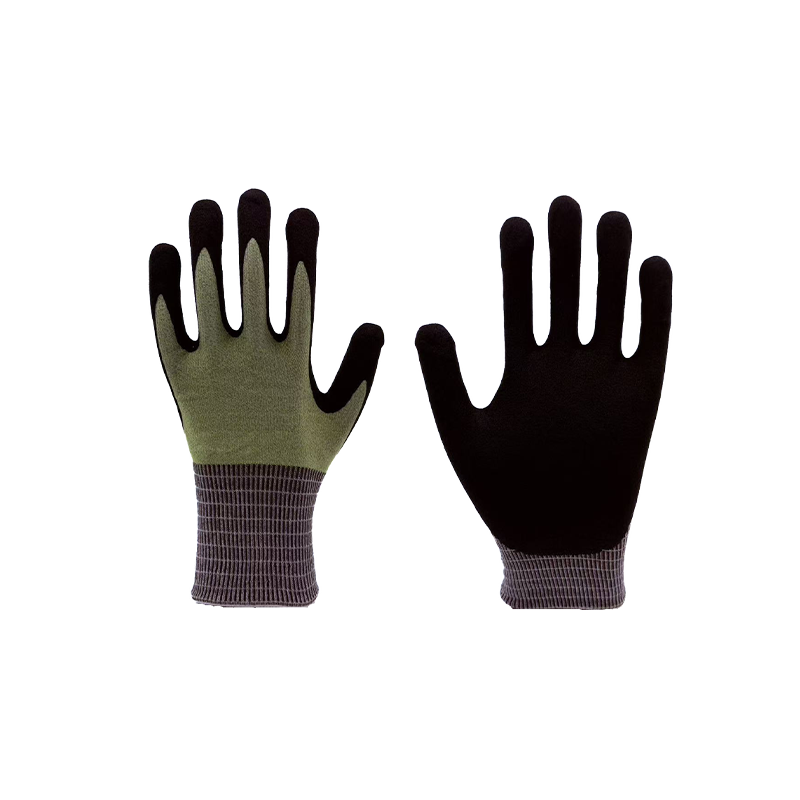 18-গেজ গ্রে A5 কাট-প্রতিরোধী গ্লাভস যান্ত্রিক সুরক্ষা বিকল্পগুলির তুলনা করার সময় এই 18-গেজ ধূসর A5 কাট-প্রতিরোধী গ্লাভটি পর্যালোচনা করুন; দৃশ্যমান বিবরণ শুধুমাত্র পণ্যের পরিচয় এবং অনুসন্ধান কভার করে, সম্পূর্ণ চশমা নয়। পণ্য দেখুন →
ঘর্ষণ, টিয়ার এবং খোঁচা একই EN 388 রিপোর্টে বাস করে। ট্যাবার হুইলে ব্রেকথ্রু করার জন্য ঘর্ষণকে চক্রের মধ্যে গণনা করা হয় (লেভেল 1 থেকে 4, 100 থেকে 8,000 সাইকেল পর্যন্ত), টিয়ার নিউটনে পরিমাপ করা হয়, এবং একটি প্রমিত প্রোব ব্যবহার করে নিউটনে পাংচার করা হয়। তাদের নিজের উপর তারা গৌণ চেহারা; তারা একসাথে সিদ্ধান্ত নেয় যে একটি দস্তানা এক শিফটে বা এক সপ্তাহ বেঁচে থাকবে কিনা।
ল্যাব রেজাল্ট থেকে প্রোডাকশন স্পেক: যেখানে সহনশীলতা বাস করে
একটি পাসিং প্রোটোটাইপ হল কাজের শুরু, শেষ নয়। R&D-এর আসল আউটপুট হল একটি লিখিত স্পেসিফিকেশন যা একটি উৎপাদন লাইন ধরে রাখতে পারে: ফাইবার ব্লেন্ড এবং সুতার সংখ্যা, সুই গেজ, স্টিচ ডেনসিটি, লাইনারের ওজন প্রতি বর্গমিটারে গ্রাম, ডিপ ডেপথ, লেপ পিক-আপ প্রতি জোড়া, নিরাময় তাপমাত্রা এবং সময়, এবং একটি পামের বেধের পরিসীমা।
তারপরে অংশটি ক্রেতারা খুব কমই দেখেন - স্পেক সাইন ইন করার পরে নম্বর পরিবর্তন করতে পারে এমন জিনিসগুলির তালিকা:
- সুতা অনেক বৈচিত্র. দুটি সরবরাহকারী উভয়ই ভিন্ন দৃঢ়তার সাথে "HPPE" পাঠাতে পারে। ধরে রাখা সুতার নমুনাগুলির সাথে ইনকামিং পরিদর্শন এটি সূঁচে পৌঁছানোর আগে এটিকে ধরে ফেলে।
- সুই পরিধান এবং সেলাই ঘনত্ব. একটি সামান্য আলগা বুনা প্রতি ইউনিট এলাকায় ফাইবার প্রান্তের সংখ্যা হ্রাস করে এবং কর্মক্ষমতা একটি পরিমাপযোগ্য ড্রপ তৈরি করে।
- ডুব গভীরতা এবং আবরণ ওজন. একটি গভীর নাইট্রিল ডিপ ঘর্ষণ প্রতিরোধ ক্ষমতা এবং গ্রিপ উন্নত করে কিন্তু ওজন যোগ করে, দক্ষতা কমায় এবং গ্লাভ ভিজে গেলে কীভাবে আচরণ করে তা পরিবর্তন করে।
- নিরাময় এবং আর্দ্রতা. কম নিরাময় করা আবরণ শক্ত থাকে; অতিরিক্ত শুকনো লাইনার ভঙ্গুর হয়ে যায়। সঞ্চয়স্থান আর্দ্রতা একা একটি কাটা ফলাফল লক্ষণীয়ভাবে সরাতে পারে।
- গ্লাভ জ্যামিতি। দৈর্ঘ্য, পামের প্রস্থ এবং থাম্ব কোণ হল মাত্রিক সহনশীলতা, এবং তারা উপযুক্ত সিদ্ধান্ত নেয় - যা সিদ্ধান্ত নেয় যে কেউ আসলে কতক্ষণ দস্তানা পরে, একটি নিরাপত্তা পরিবর্তনশীল কোন বেঞ্চ পরীক্ষা ক্যাপচার করে না।
এই কারণেই সুশৃঙ্খল কারখানাগুলি তিনটি পয়েন্টে পরীক্ষা করে: ইনকামিং সুতা, লাইন থেকে প্রথম-অফ নমুনা এবং চালানের আগে অনেকগুলি সমাপ্ত। মধ্যবিন্দু হল যেখানে বেশিরভাগ সমস্যা সস্তায় ধরা পড়ে; শেষ বিন্দু যেখানে তারা গ্রাহকের সমস্যা হচ্ছে বন্ধ.
রাসায়নিক, তাপ এবং প্রভাব পরীক্ষা: একটি গ্লোভ ল্যাবের ধীর অর্ধেক
কাট সুরক্ষা মনোযোগ পায়, কিন্তু রাসায়নিক এবং তাপীয় পরীক্ষায় বেশি সময় লাগে, বেশি খরচ হয় এবং দাবিগুলি প্রায়শই ভুল বোঝা যায়।
EN ISO 374-1-এর অধীনে রাসায়নিক প্রতিরোধ হল ভেদন সম্পর্কে, স্প্ল্যাশ নয়। একটি কক্ষে একটি সোয়াচ মাউন্ট করা হয়, চ্যালেঞ্জ রাসায়নিকটি একদিকে প্রয়োগ করা হয়, এবং ল্যাবটি পরিমাপ করে কতক্ষণ পর্যন্ত এটি সনাক্তযোগ্য না হয়। টাইপ A-এর জন্য কমপক্ষে ছয়টি রাসায়নিকের বিরুদ্ধে 30 মিনিট বা তার বেশি সময়ের ব্রেকথ্রু সময় প্রয়োজন; টাইপ বি তিনটি প্রয়োজন; টাইপ সি, এক. একটি পৃথক অবক্ষয় পরীক্ষা চেক করে যে যোগাযোগের পরে উপাদান শারীরিকভাবে পরিবর্তিত হয় কিনা।
দুটি ব্যবহারিক সতর্কতা প্রযোজ্য। পারমিয়েশন একটি নিয়ন্ত্রিত তাপমাত্রায় পরিমাপ করা হয়, সাধারণত প্রায় 22 থেকে 23 ডিগ্রি সেলসিয়াস, এবং তাপমাত্রা বৃদ্ধির সাথে সাথে যুগান্তকারী সময়গুলি হ্রাস পায়। এবং একটি দ্রাবক মিশ্রণ তার স্বতন্ত্র উপাদানগুলির মতো নয়, তাই ছয়টি নামযুক্ত রাসায়নিকের বিপরীতে একটি টাইপ A রেটিং আপনার প্রক্রিয়াটি যে মিশ্রণটি ব্যবহার করে তা স্বয়ংক্রিয়ভাবে কভার করে না।
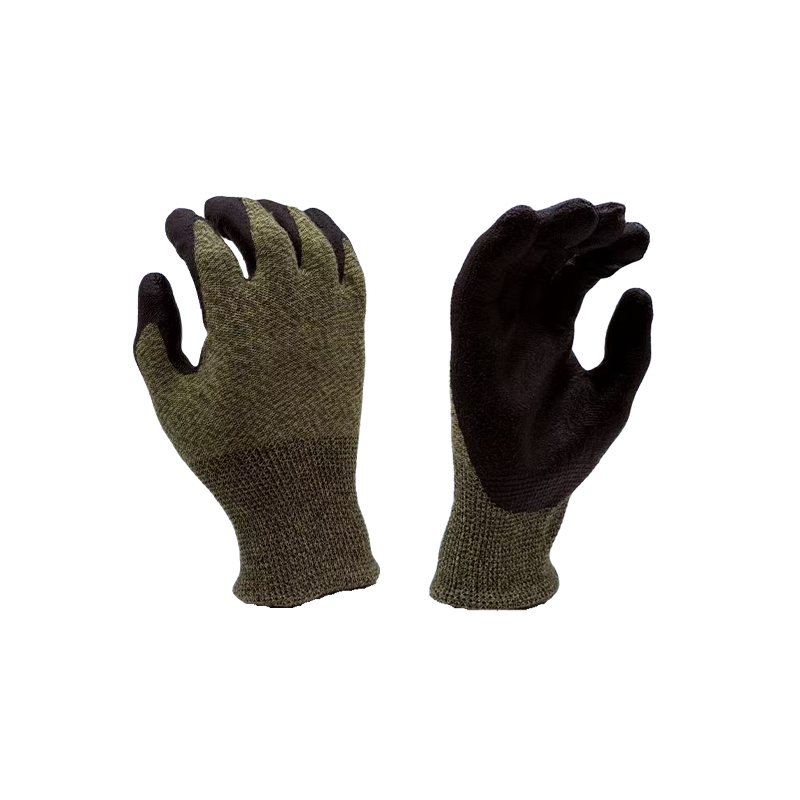 একটি রাসায়নিক সুরক্ষা গ্লাভস পরিসীমা টাইপ করুন রাসায়নিক উত্পাদন, পেট্রোকেমিক্যাল এবং পরীক্ষাগারের কাজের জন্য 13-গেজ অ্যারামিড নিওপ্রিন এবং জল-ভিত্তিক PU নির্মাণ সহ টাইপ A রাসায়নিক সুরক্ষা গ্লাভস অন্বেষণ করুন। পণ্য দেখুন →
EN 407 এর অধীনে তাপ পরীক্ষা ছয়টি পৃথক বৈশিষ্ট্যের রিপোর্ট করে, যার মধ্যে আফটারফ্লেম টাইম, 100, 250, 350 এবং 500 ডিগ্রি সেলসিয়াসে যোগাযোগের তাপ, সংবহনশীল তাপ, উজ্জ্বল তাপ এবং গলিত ধাতব স্প্ল্যাশ সহ। একটি একক দস্তানা সব ছয় জুড়ে খুব কমই শক্তিশালী। ANSI/ISEA 138-এর অধীনে ইমপ্যাক্ট টেস্টিং ডোরসাল প্রোটেকশনকে তিনটি স্তরে বাছাই করে যা নাকলস এবং আঙ্গুলগুলিতে পরিমাপ করা পিক ট্রান্সমিটেড ফোর্সের উপর ভিত্তি করে, যার মানে প্যাড জ্যামিতি প্যাডের পুরুত্বের মতো গুরুত্বপূর্ণ।
 শিখা-প্রতিরোধী এবং কাটা-প্রতিরোধী তাপ সুরক্ষা গ্লাভস তাপ-সুরক্ষা বিকল্পগুলির মধ্যে এই শিখা-প্রতিরোধী এবং কাটা-প্রতিরোধী দস্তানাটি পর্যালোচনা করুন; বিস্তারিত EN 407 এবং কাট-প্রতিরোধের স্পেসিফিকেশন দেখানো হয় না। পণ্য দেখুন →
গ্লাভ টেস্ট, স্ট্যান্ডার্ডস এবং কি নম্বর মুভ করে
আপনি যখন দুটি ডেটাশিট তুলনা করেন, পদ্ধতির পাশাপাশি ফলাফলের তুলনা করুন। নীচের সারণীতে পরীক্ষাগুলি তালিকাভুক্ত করা হয়েছে যেগুলি প্রায়শই একটি হাত সুরক্ষা ডেটাশিটে প্রদর্শিত হয় এবং ভেরিয়েবলগুলি যা নীরবে ফলাফল পরিবর্তন করে৷
| পরীক্ষা | রেফারেন্স স্ট্যান্ডার্ড | কি রিপোর্ট করা হয় | কি সাধারণত ফলাফল সরানো |
|---|---|---|---|
| প্রতিরোধের কাটা | ASTM F2992 (TDM-100) এবং ISO 13997 | গ্রামে বল (A1 থেকে A9) বা নিউটনে (A থেকে F) | ব্লেড পরিধান, নমুনা টান, সুতা অনেক, নমুনায় আর্দ্রতা |
| ঘর্ষণ, টিয়ার, খোঁচা | EN 388:2016 | যুগান্তকারী চক্র, টিয়ার ফোর্স, পাংচার ফোর্স | আবরণ পুরুত্ব, চাকা গ্রিট, কুপন প্রস্তুতি |
| রাসায়নিক প্রবেশ | EN ISO 374-1 | রাসায়নিক প্রতি ব্রেকথ্রু সময়, টাইপ A, B বা C | তাপমাত্রা, মিশ্রণ, সোয়াচের বেধ এবং অবস্থান |
| তাপ এবং শিখা | EN 407 | আফটারফ্লেম টাইম, ডিগ্রী সেলসিয়াসে তাপের সাথে যোগাযোগ করুন, স্প্ল্যাশ রেজিস্ট্যান্স | ফ্যাব্রিক ওজন, আর্দ্রতা, লন্ডারিং চক্র |
| প্রভাব | ANSI/ISEA 138 | পিক ট্রান্সমিটেড ফোর্স, লেভেল 1 থেকে 3 | প্যাড জ্যামিতি, যা নাকলে আঘাত করা হয়, তাপমাত্রা |
| চাক্ষুষ এবং মাত্রিক QC | ISO 2859-1 স্যাম্পলিং | ত্রুটির হার, দৈর্ঘ্য, পামের বেধ | স্যাম্পলিং প্ল্যান, মেজারিং গেজ, কে পরিমাপ করে |
আপনি একটি গ্লাভ স্পেসিফিকেশন অনুমোদন করার আগে কি জিজ্ঞাসা করতে হবে
প্রশ্নগুলির একটি সংক্ষিপ্ত তালিকা আপনাকে একটি ইমেলের মধ্যে বলে দেবে যে একজন সরবরাহকারীর R&D বাস্তব কিনা:
- রিপোর্ট করা স্তর কি সমাপ্ত, প্রলিপ্ত গ্লাভ বা বেয়ার লাইনারে পরিমাপ করা হয়েছিল?
- ইন-হাউস বা তৃতীয় পক্ষের পরীক্ষাগার, এবং কোনটি? ইন-হাউস টেস্টিং দ্রুত পুনরাবৃত্তি সক্ষম করে; একজন স্বীকৃত বহিরাগত এটি স্বাধীনভাবে নিশ্চিত করে। শক্তিশালী নির্মাতারা উভয়ই ব্যবহার করে।
- কতগুলি নমুনা, কতগুলি উত্পাদন লট থেকে এবং কোন তারিখে পরীক্ষা করা হয়েছে?
- আপনি কি ক্রমাঙ্কন রেকর্ড দেখতে পারেন - কাটা পরীক্ষকের উপর ব্লেড গণনা, লোড সেল ক্রমাঙ্কন তারিখ, পরীক্ষার আগে নমুনার কন্ডিশনিং?
- সংরক্ষিত নমুনা লট নম্বর দ্বারা রাখা হয়, এবং কতক্ষণ?
- কোন পরিবর্তনের মাধ্যমে পুনরায় পরীক্ষা শুরু হয়: নতুন সুতা সরবরাহকারী, নতুন সুই গেজ, নতুন ডিপিং লাইন, নতুন নিরাময় প্রোফাইল?
- ভিজ্যুয়াল এবং ডাইমেনশনাল ত্রুটির জন্য কোন গ্রহণযোগ্যতা স্তর প্রয়োগ করা হয় এবং কে প্রি-শিপমেন্ট রিপোর্টে স্বাক্ষর করে?
আপনি এখনও স্পেসিফিকেশন নিজেই সংজ্ঞায়িত করা হয়, এই গাইড কাটা-প্রতিরোধী গ্লাভস নির্বাচন করা আরও বিস্তারিতভাবে কাজগুলির সাথে মিলিত স্তরের মধ্য দিয়ে চলে।
FAQ
একটি দস্তানা কি একটি ANSI কাট স্তর এবং একটি EN কাটা স্তর উভয়ই বহন করতে পারে?
হ্যাঁ, এবং অনেক উচ্চ-পারফরম্যান্স লাইনারগুলি করে - তবে সেগুলি পৃথক পদ্ধতি থেকে পৃথক ফলাফল। আপনি অন্য পণ্যের সাথে তুলনা করার আগে জিজ্ঞাসা করুন প্রতিটি সংখ্যা কোন স্ট্যান্ডার্ডের অন্তর্গত।
একটি উচ্চ কাটা স্তর সবসময় ভাল?
না। উচ্চ স্তরের অর্থ সাধারণত ভারী লাইনার, মোটা আবরণ এবং কম দক্ষতা, এবং দক্ষতাই সিদ্ধান্ত নেয় যে দস্তানাটি আদৌ পরা হবে কিনা। কাটা প্রতিরোধও খোঁচা, রাসায়নিক প্রবেশ বা তাপ সম্পর্কে কিছুই বলে না।
কত ঘন ঘন একটি উত্পাদন লট পুনরায় পরীক্ষা করা উচিত?
রাসায়নিক এবং তাপ দাবির জন্য, প্রতি লট নিরাপদ বেসলাইন। কাটার জন্য, প্রতি লট বা প্রতি সংজ্ঞায়িত ব্যাচ সাধারণ, এবং যখনই সুতা, গেজ, আবরণ বা নিরাময় সেটিংস পরিবর্তন হয় তখন একটি পুনরায় পরীক্ষা করা হয়।
কেন একই A5 লেবেল সহ দুটি গ্লাভস এত আলাদা মনে হয়?
কারণ লেবেল একটি পরিমাপ করা সম্পত্তি বর্ণনা করে। লাইনারের ওজন, গেজ, আবরণ উপাদান, ডিপ ডেপথ এবং সাইজিং সবই স্বাধীনভাবে পরিবর্তিত হয় - এবং চার ঘন্টা পরার পরে অপারেটররা এটি অনুভব করে।
যেখানে পরীক্ষা কারখানার মেঝেতে ফিট করে
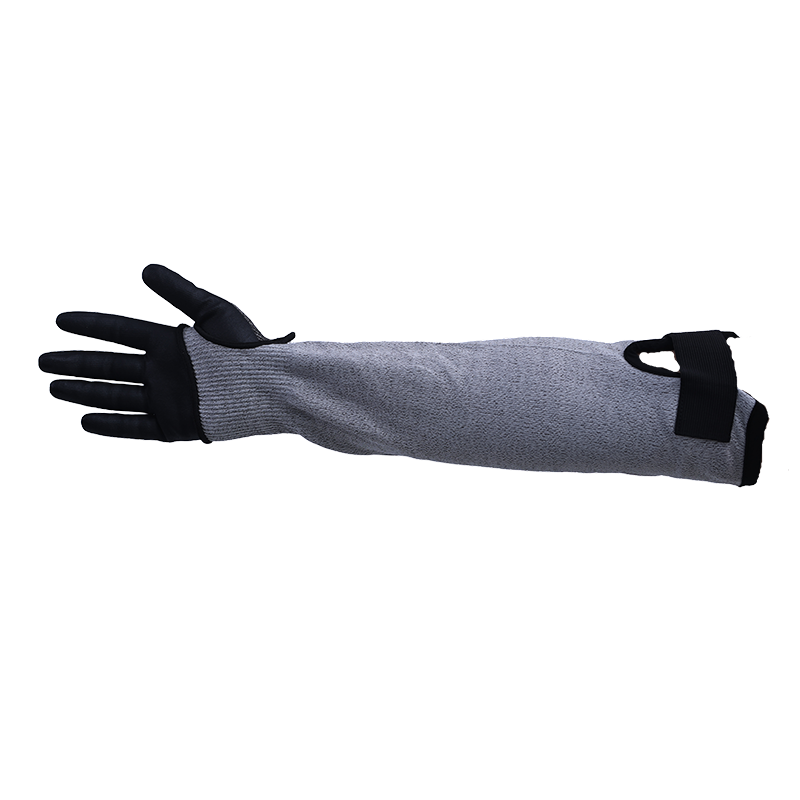
একটি পরীক্ষাগার শুধুমাত্র সাহায্য করে যদি এটি উত্পাদন লাইনের পাশে বসে থাকে। এই সাইটের পিছনে প্রস্তুতকারক 2010 সাল থেকে রুগাও, জিয়াংসুতে হাত সুরক্ষা তৈরি করেছে এবং 2013 সাল থেকে একটি সমন্বিত গবেষণা, উত্পাদন, গুণমান পরিদর্শন এবং বিক্রয়োত্তর সংস্থা হিসাবে কাজ করেছে, একটি 10,000 বর্গ মিটার সাইটে যার মধ্যে 4,500 বর্গ মিটার উত্পাদন স্থান এবং একটি অভ্যন্তরীণ পরীক্ষাগার রয়েছে৷ পরিসরটি ANSI A2 থেকে A8 কাট সুরক্ষার মধ্যে ডুবানো, যান্ত্রিক, তাপীয় এবং রাসায়নিক গ্লাভস, প্লাস হাতা এবং আর্ম সুরক্ষার মাধ্যমে চলে, তাই একটি স্পেসিফিকেশন একাধিক থেকে একত্রিত হওয়ার পরিবর্তে একটি উত্স থেকে পূরণ করা যেতে পারে।
সাইটটি সাংহাইয়ের কাছে ইয়াংজি নদীর ডেল্টায় বসে, যা নমুনা চালান এবং তৃতীয় পক্ষের যাচাইকরণ চক্রকে ছোট রাখে। আপনি যদি দেখতে চান যে কীভাবে একটি নির্দিষ্ট কাটা স্তর, আবরণ বা রাসায়নিক দাবি পূরণ করা যায়, একটি উদ্ধৃতি অনুরোধ আপনার আবেদনের বিশদ বিবরণ এবং আপনাকে সন্তুষ্ট করার জন্য প্রয়োজনীয় মানগুলির সাথে৷৷