

যখন কাটা প্রতিরোধী গ্লাভসের একটি ব্যাচ গ্রাহকের উত্পাদন লাইনে ব্যর্থ হয়, তখন খরচ খুব কমই প্রত্যাখ্যাত জায় পর্যন্ত সীমাবদ্ধ থাকে। হারিয়ে যাওয়া উৎপাদনের সময়, নিরাপত্তা মেনে চলার ফাঁক, এবং রি-সোর্সিংয়ের বোঝা দ্রুত বেড়ে যায়। রুগাও, জিয়াংসুতে আমাদের নিজস্ব কারখানা পরিচালনাকারী প্রতিরক্ষামূলক গ্লাভ প্রস্তুতকারক হিসাবে আমাদের কাজ থেকে, বেশিরভাগ ডেলিভারি ব্যর্থতার মূল কারণ একটি ত্রুটিপূর্ণ গ্লাভ ডিজাইন নয়, তবে একটি প্রত্যয়িত নমুনা এবং একটি ভলিউম শিপমেন্টের মধ্যে একটি অনুপস্থিত লিঙ্ক। একটি সুশৃঙ্খল কাটা প্রতিরোধী গ্লাভস ফ্যাক্টরি অডিট এবং একটি কার্যকরী মান নিয়ন্ত্রণ ব্যবস্থা সেই ব্যবধানটি বন্ধ করতে বিদ্যমান। উপসংহারটি সোজা: একটি চিত্তাকর্ষক নমুনার জন্য নয়, ধারাবাহিকতার জন্য কারখানাটি নিরীক্ষণ করুন।
কেন ফ্যাক্টরি অডিট মানে ল্যাব টেস্টের চেয়ে বেশি
ANSI/ISEA 105 এবং EN 388-এর মতো স্ট্যান্ডার্ডগুলি পরীক্ষাগারের অবস্থার অধীনে একটি দস্তানা কী করতে পারে তা বর্ণনা করে। তারা গ্যারান্টি দেয় না যে পরবর্তী হাজার জোড়া একইভাবে আচরণ করবে। একটি কারখানার অডিট একটি ভিন্ন প্রশ্নের উত্তর দেয়: এই প্রস্তুতকারক কি ভলিউমে প্রত্যয়িত কর্মক্ষমতা পুনরাবৃত্তি করতে পারেন?
একটি কাঠামোগত নিরীক্ষা নথিভুক্ত পদ্ধতি, মেশিন ক্রমাঙ্কন রেকর্ড এবং সংজ্ঞায়িত পরিদর্শন পয়েন্ট পর্যালোচনা করে। এটিও প্রকাশ করে যে ফ্যাক্টরিটি কীভাবে প্রতিক্রিয়া দেখায় যখন কিছু অস্পেক হয়ে যায়। একটি সুবিধা যা বুননের সময় গ্লাভস ওজন করে, উদাহরণস্বরূপ, সমাপ্ত পণ্যগুলিকে প্রভাবিত করার আগে সুতার টান ড্রিফ্ট ধরা পড়ে। একটি সুবিধা যা কেবলমাত্র শেষের দিকে পরীক্ষা করে উপাদান এবং শ্রম ইতিমধ্যে ব্যয় করার পরে সমস্যাগুলি আবিষ্কার করে।
একটি সু-পরিচালিত কারখানায়, গুণমানের সমস্যা তাড়াতাড়ি ধরা পড়ে। নীচের চার্টটি একটি সাধারণ বিতরণ দেখায় যেখানে শেষ পর্যন্ত ফিনিশড গ্লাভকে প্রভাবিত করে এমন ত্রুটিগুলি প্রথম উত্পাদন প্রবাহ জুড়ে সনাক্ত করা হয়।
প্রতিটি পরিদর্শন পর্যায়ে প্রথমে কাটা প্রতিরোধী গ্লাভ ত্রুটির ভাগ (দৃষ্টান্তমূলক প্যাটার্ন)।
একটি কাটা প্রতিরোধী গ্লাভস ফ্যাক্টরি অডিটে কভার করার জন্য মূল এলাকা
একটি কার্যকর অডিট ফাইবার থেকে প্যাক করা শক্ত কাগজের মান শৃঙ্খলকে চিহ্নিত করে। ক্রেতাদের চারটি মূল এলাকায় পরিদর্শন করা উচিত: আগত উপাদান, বুনন, ডুবানো বা লেপ, এবং চূড়ান্ত পরিদর্শন। প্রতিটি ক্ষেত্রের নিজস্ব গ্রহণযোগ্যতার মানদণ্ড এবং নিজস্ব ব্যর্থতার মোড রয়েছে।
| অডিট এলাকা | যাচাইকরণ পয়েন্ট | উৎপাদন প্রভাব |
|---|---|---|
| ইনকামিং material | ফাইবার টাইপ এবং ডিনার, আবরণ যৌগ ব্যাচ রেকর্ড, সরবরাহকারী শংসাপত্র | সুতার প্রতিস্থাপন লেবেল একই থাকা সত্ত্বেও কাট কর্মক্ষমতা পরিবর্তন করে |
| বুনন process | মেশিন গেজ, সেলাই ঘনত্ব, দস্তানা ওজন নমুনা বিরতি | ক্ষুদ্র উত্তেজনা প্রবাহ বিজোড় দস্তানা অখণ্ডতা এবং চূড়ান্ত কাট স্কোর প্রভাবিত করে |
| ডুবানো বা লেপ | স্লারি সান্দ্রতা, থাকার সময়, ওভেনের তাপমাত্রা প্রোফাইল, নিরাময়ের সময়কাল | আবরণ thickness and adhesion drive grip, abrasion, and measured cut performance |
| ফাইনাল inspection | কাটা প্রতিরোধের নমুনা, মাত্রিক চেক, চাক্ষুষ এবং লেবেল পরিদর্শন | প্যাকেজিং এবং চালানের আগে ব্যাচ আচরণ নিশ্চিত করে |
অডিট রিপোর্টে প্রতিটি গেটে কী পর্যবেক্ষণ করা হয়েছে তা নথিভুক্ত করা উচিত, শুধু কারখানার একটি গুণমান ম্যানুয়াল আছে কিনা তা নয়। ব্যবহারিক পরীক্ষাটি সহজ: প্রতিটি স্টেশনের অপারেটর কি দেয়াল পোস্টার না পড়ে গ্রহণযোগ্যতার মানদণ্ড বর্ণনা করতে পারে?
প্রতিরোধের মান কাটা: অডিট কি নিশ্চিত হওয়া উচিত
কাটা প্রতিরোধ একটি একক সংখ্যা নয়। উত্তর আমেরিকার ক্রেতারা ANSI/ISEA 105-এর উপর নির্ভর করে, যা A1 থেকে A9 পর্যন্ত পারফরম্যান্সকে র্যাঙ্ক করে। ইউরোপীয় ক্রেতারা EN 388 ব্যবহার করে, যা লেভেল 1 থেকে 5 পর্যন্ত একটি সাংখ্যিক স্কেল রিপোর্ট করে। দুটি সিস্টেম বিভিন্ন পরীক্ষার নীতি ব্যবহার করে, তাই একটি দস্তানা যা একটি স্ট্যান্ডার্ডের অধীনে ভাল কাজ করে অন্যটির অধীনে ভিন্নভাবে আচরণ করতে পারে। অডিট নিশ্চিত করতে হবে যে কারখানাটি কোন স্ট্যান্ডার্ডের বিরুদ্ধে প্রত্যয়িত এবং পরীক্ষার প্রতিবেদনটি বর্তমান উত্পাদন লাইনকে কভার করে কিনা।
| দৃষ্টিভঙ্গি | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| লেভেল স্কেল কাট | A1 থেকে A9 | লেভেল 1 থেকে 5 |
| পরীক্ষার নীতি | টোমোডাইনামোমিটার, কাটিং ফোর্সের গ্রাম পরিমাপ করে | অভ্যুত্থান পরীক্ষা, একটি ঘূর্ণায়মান ব্লেডের বিরুদ্ধে কাটা সূচক পরিমাপ করে |
| সাধারণ শিল্প স্পেসিফিকেশন | ধাতু এবং কাচ হ্যান্ডলিং জন্য A4 থেকে A6 | তুলনামূলক এক্সপোজারের জন্য লেভেল 3 থেকে 5 |
| রিপোর্ট কভারেজ | পাম এবং কখনও কখনও সম্পূর্ণ দস্তানা | বিভিন্ন দস্তানা এলাকা থেকে একাধিক নমুনা |
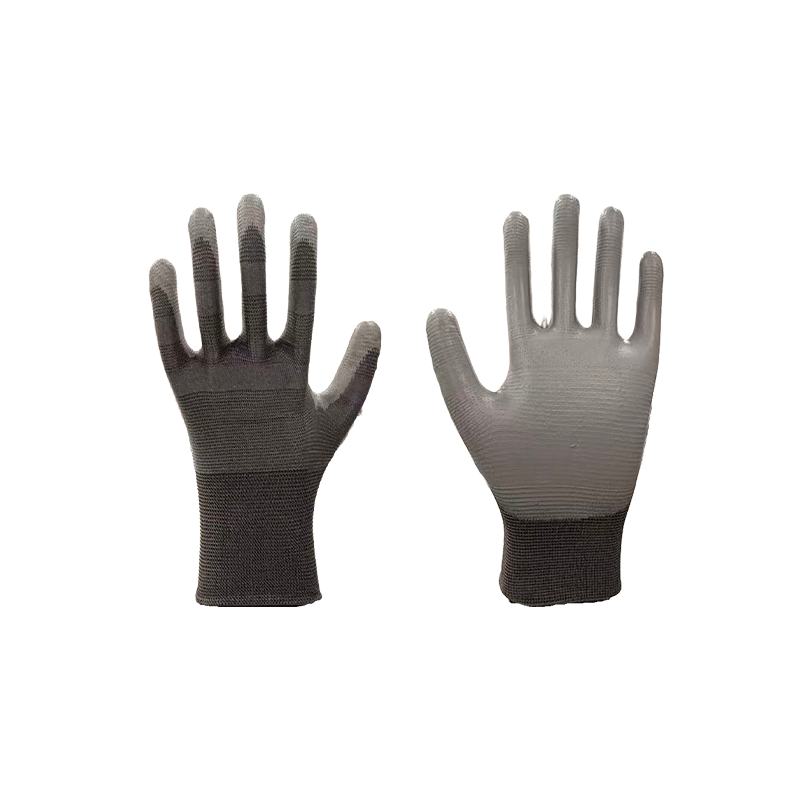
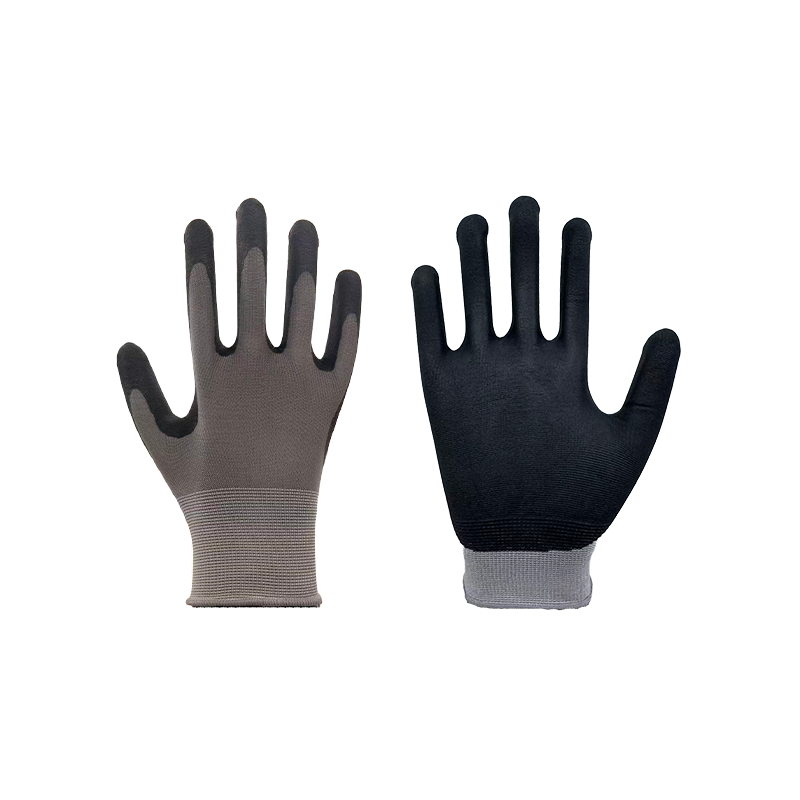
যখন একটি স্পেসিফিকেশন A5 কাট প্রতিরোধের জন্য কল করে, তখন কারখানাটি একই উৎপাদন লাইন থেকে পরীক্ষার রিপোর্ট দেখাতে সক্ষম হওয়া উচিত, যেটি কয়েক মাস আগে পরীক্ষাগারে পাঠানো নমুনা নয়। এই স্তরের একটি ভাল উদাহরণ হল 13-গেজ A5 ধূসর উচ্চ-পারফরম্যান্স কাট প্রতিরোধী গ্লাভস, আমাদের নিজস্ব পরিসরের একটি মূল আইটেম। একটি স্পেসিফিকেশন লক করার আগে, ক্রেতাদের কাটা প্রতিরোধী এবং কাট প্রুফ পরিভাষার মধ্যে পার্থক্যটিও বোঝা উচিত, একটি বিষয় যা আমাদের শিল্প নির্দেশিকা .
 13-গেজ A5 ধূসর উচ্চ-পারফরম্যান্স কাট-প্রতিরোধী গ্লাভস নাইট্রিল ফোম আবরণ সহ এই লিচি-প্যাটার্নের বোনা গ্লাভ EN388 লেভেল E কাট সুরক্ষা, ভারসাম্য নমনীয়তা, গ্রিপ এবং নির্ভুলতা এবং লজিস্টিক কাজের জন্য পরিধান প্রতিরোধের অফার করে। পণ্য দেখুন →
উৎপাদন প্রবাহ জুড়ে গুণমান নিয়ন্ত্রণ পয়েন্ট
একটি কাটা প্রতিরোধী গ্লাভ ফ্যাক্টরিতে গুণমান নিয়ন্ত্রণ গেটের একটি ক্রম হওয়া উচিত, একটি একক চূড়ান্ত পরীক্ষা নয়। নিম্নলিখিত চেকপয়েন্টগুলি একটি নির্ভরযোগ্য সরবরাহ শৃঙ্খলের জন্য সর্বনিম্ন:
- ইনকামিং উপাদান পরিদর্শন: ক্রয়ের স্পেসিফিকেশনের বিপরীতে ফাইবার টাইপ, ডিনার এবং আবরণ যৌগ যাচাই করুন।
- বুনন প্রক্রিয়ার নমুনা: মেশিন ড্রিফট সনাক্ত করতে নির্দিষ্ট বিরতিতে গ্লাভ ওজন এবং সেলাই ঘনত্ব পরিমাপ করুন।
- আবরণ প্রয়োগ পরীক্ষা: স্লারি সান্দ্রতা, ডুবানোর সময় এবং নিরাময় তাপমাত্রা নিরীক্ষণ।
- কাটা প্রতিরোধের পরীক্ষা: একটি নির্ধারিত ভিত্তিতে প্রাসঙ্গিক মান বিরুদ্ধে উত্পাদন নমুনা চালান.
- মাত্রিক এবং সীম যাচাইকরণ: দৈর্ঘ্য, কাফ শৈলী এবং যেকোন সিমযুক্ত নির্মাণ পরীক্ষা করুন।
- চূড়ান্ত চাক্ষুষ পরিদর্শন এবং প্যাকেজিং: ত্রুটিপূর্ণ গ্লাভস বাছাই এবং লেবেলের সঠিকতা নিশ্চিত করুন।
প্রতিটি গেটের একটি সংজ্ঞায়িত নমুনা পরিকল্পনা থাকতে হবে। একটি কারখানা যা প্রতি ব্যাচের এক জোড়া পরীক্ষা করে তা মান নিয়ন্ত্রণ করছে না; এটি একটি অঙ্গভঙ্গি সঞ্চালন করা হয়. নীচের চার্টটি প্রলিপ্ত কাটা প্রতিরোধী গ্লাভ উত্পাদন জুড়ে চূড়ান্ত পরিদর্শনের সময় লক্ষ্য করা ত্রুটিগুলির সাধারণ বিতরণ দেখায়।
- আবরণ voids 30%
- মাত্রা বিচ্যুতি 25%
- সেলাই বা বুনা ত্রুটি 20%
- পৃষ্ঠ দূষণ 15%
- অন্যান্য 10%
লেপ এবং সমাপ্তি গুণমান: গল্পের দ্বিতীয়ার্ধ
পামের আবরণ প্রায়শই একটি দস্তানাকে আলাদা করে যা কেবলমাত্র কাটা প্রতিরোধী থেকে একটি সম্পূর্ণ শিফটের মাধ্যমে পরিধান করা ব্যবহারিক। আবরণ রসায়ন, সান্দ্রতা, বসবাসের সময়, এবং নিরাময় প্রোফাইল সমস্ত প্রভাব গ্রিপ, ঘর্ষণ প্রতিরোধের, এবং চূড়ান্ত পরিমাপ কাটা কর্মক্ষমতা. অডিট যাচাই করা উচিত যে এই পরামিতিগুলি প্রতিটি পণ্যের জন্য নথিভুক্ত করা হয়েছে এবং উত্পাদন রেকর্ডে অনুসরণ করা হয়েছে।
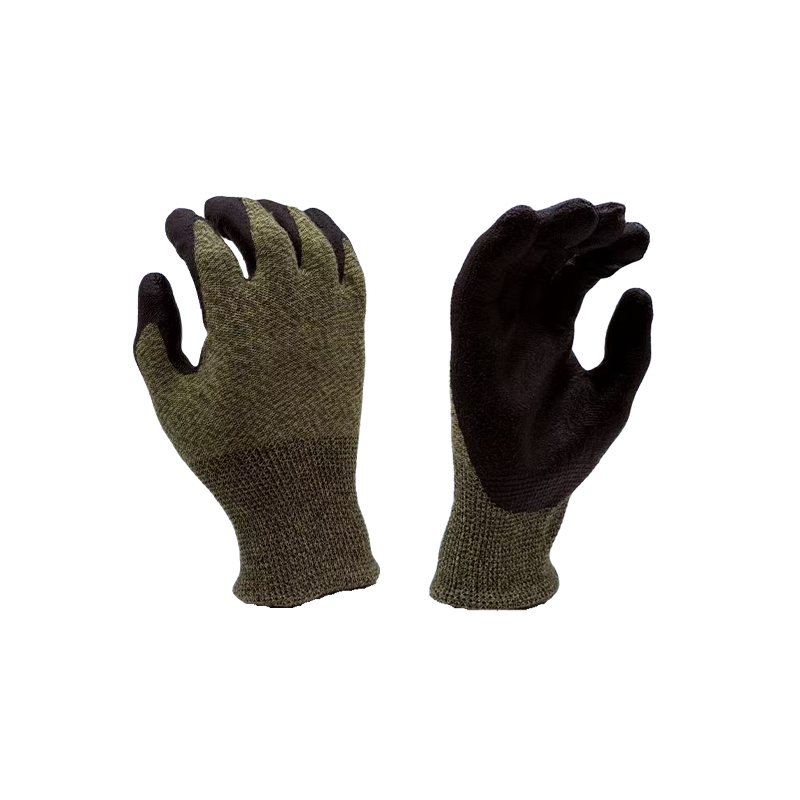
রুক্ষ পৃষ্ঠ বা তৈলাক্ত অংশের সাথে ব্লেডের এক্সপোজারকে একত্রিত করা অ্যাপ্লিকেশনগুলির জন্য, আবরণ কৌশলটি গ্লাভের অর্থনীতিকে পরিবর্তন করে। আমাদের কাটা প্রতিরোধী সম্পূর্ণরূপে নিমজ্জিত ঘষিয়া তুলিয়া ফেলিতে সক্ষম গ্লাভ একটি প্রাসঙ্গিক উদাহরণ: বেস HPPE সুতা কাটা রেটিং প্রদান করে, যখন ঘষিয়া তুলিয়া ফেলিতে সক্ষম আবরণ পরিধান জীবন বহন করে। যদি আবরণ প্রয়োগ নিয়ন্ত্রণ করা না হয়, ক্রেতা একটি দস্তানা উত্তরাধিকারসূত্রে পায় যা পরিষেবার প্রথম দিকে ব্যর্থ হয়।
 কাটা-প্রতিরোধী সম্পূর্ণ নিমজ্জিত ঘষিয়া তুলিয়া ফেলিতে সক্ষম গ্লাভস A4 কাট এবং লেভেল 4 ঘর্ষণ প্রতিরোধের জন্য HPPE, গ্লাস ফাইবার এবং পলিয়েস্টারের সমন্বয়ে একটি 15-গেজ সম্পূর্ণভাবে ডুবানো ফ্রস্টেড গ্লাভ, তৈলাক্ত বা রুক্ষ-সারফেস হ্যান্ডলিংয়ের জন্য উপযুক্ত। পণ্য দেখুন →
একটি কাটা প্রতিরোধী গ্লাভস ফ্যাক্টরি অডিটে লাল পতাকা
- যে লেবেলগুলি প্রকৃত উত্পাদন লাইনের জন্য একটি ম্যাচিং পরীক্ষার রিপোর্ট ছাড়াই একটি সার্টিফিকেশন মান তালিকাভুক্ত করে৷
- কোনো ব্যাচের সন্ধানযোগ্যতা নেই: কারখানাটি একটি সমাপ্ত ব্যাচকে তার আগত উপাদান রেকর্ডের সাথে লিঙ্ক করতে পারে না।
- সংজ্ঞায়িত পাস বা ব্যর্থ মানদণ্ড ছাড়া পরিদর্শন স্টেশন.
- লেপ পরামিতি যা নথিভুক্ত প্রক্রিয়া সেটিংসের পরিবর্তে অপারেটরের অভিজ্ঞতা দ্বারা সামঞ্জস্য করা হয়।
- পরীক্ষার সরঞ্জামগুলি কেটে ফেলুন যা কখনও ক্রমাঙ্কিত করা হয়নি বা ক্রমাঙ্কন রেকর্ডের অভাব রয়েছে।
- বিক্রয়, উত্পাদন, এবং গুণমান কর্মীদের থেকে নমুনা ফ্রিকোয়েন্সি সম্পর্কে বিভিন্ন উত্তর।
একটি একক লাল পতাকা অগত্যা একটি কারখানাকে অযোগ্য করে না, তবে দুটি বা তার বেশি একটি পরিষ্কার সতর্কতা সংকেত হিসাবে বিবেচনা করা উচিত।
যখন অডিট উন্নত উত্পাদন ক্ষমতা প্রকাশ করে
যে ক্রেতাদের A5 এর উপরে সুরক্ষা প্রয়োজন তারা প্রায়শই যৌগিক সুতা, প্রভাব সুরক্ষা, বা বহু-স্তর পাম শক্তিবৃদ্ধি খোঁজেন। এই নির্মাণগুলি বুনন, ছাঁচনির্মাণ এবং পরিদর্শনে জটিলতা যোগ করে। অডিটের পরীক্ষা করা উচিত যে কারখানাটি কীভাবে সেই জটিলতা পরিচালনা করে, কারণ একই শৃঙ্খলা সহজ পণ্যগুলির ক্ষেত্রে প্রযোজ্য।
TPR শক শোষণ সহ A6 কাটা প্রতিরোধী গ্লাভস, উদাহরণস্বরূপ, সমাবেশের পরে প্যাড সারিবদ্ধকরণের জন্য একটি ছাঁচনির্মাণ পদক্ষেপ এবং একটি ভিজ্যুয়াল চেক প্রয়োজন। যদি একটি কারখানা জটিলতার এই স্তরে নিয়ন্ত্রিত উত্পাদন প্রদর্শন করে, তবে এর মৌলিক কাটা প্রতিরোধী গ্লাভ লাইন একই মানের শৃঙ্খলা অনুসরণ করার সম্ভাবনা রয়েছে।
 A6 কাট-প্রতিরোধী TPR শক-শোষণকারী গ্লাভস A6 কাট রেজিস্ট্যান্স, TPR ইমপ্যাক্ট স্ট্রিপস এবং পাম প্যাডিং এর জন্য টাংস্টেন ফাইবার সহ একটি 18-গেজ লাইনার সমন্বিত, এই গ্লাভ উচ্চ-ঝুঁকিপূর্ণ ধাতুর কাজ এবং উদ্ধার অভিযানের জন্য উপযুক্ত। পণ্য দেখুন →
একটি অডিট একটি এককালীন ঘটনা নয়। একটি সফল নিরীক্ষার পরে, ক্রেতা এবং কারখানার নমুনা ফ্রিকোয়েন্সি, ডকুমেন্টেশন মান এবং যোগাযোগের চ্যানেলগুলির উপর সম্মত হওয়া উচিত। সেই চলমান গুণমান নিয়ন্ত্রণ লুপ যা একটি ভাল কারখানাকে একটি নির্ভরযোগ্য সরবরাহকারীতে পরিণত করে।
আমরা জিয়াংসুতে আমাদের নিজস্ব উত্পাদন লাইন জুড়ে এই নীতিটি অনুসরণ করি এবং ক্রেতাদের স্বাগত জানাই যারা প্রক্রিয়াটি নিজেরাই যাচাই করতে চান। আমাদের পরীক্ষার পদ্ধতি সম্পর্কে আপনার যদি প্রশ্ন থাকে বা একটি অডিট পরিকল্পনা নিয়ে আলোচনা করতে চান, আমাদের দল যোগাযোগ পৃষ্ঠা .
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি কারখানা অডিট এবং একটি গুণমান পরিদর্শনের মধ্যে পার্থক্য কি?
একটি অডিট কারখানার সামগ্রিক সিস্টেমের মূল্যায়ন করে: পদ্ধতি, ডকুমেন্টেশন, ট্রেসেবিলিটি এবং প্রক্রিয়া নিয়ন্ত্রণ। একটি পরিদর্শন যাচাই করে যে একটি নির্দিষ্ট ব্যাচ সম্মত স্পেসিফিকেশন পূরণ করে। উভয়ই নির্ভরযোগ্য কাট প্রতিরোধী গ্লাভ সোর্সিংয়ের জন্য প্রয়োজন।
কত ঘন ঘন একটি কাটা প্রতিরোধী গ্লাভস কারখানা অডিট করা উচিত?
সর্বনিম্ন, একটি প্রতিষ্ঠিত সরবরাহকারীর জন্য বছরে একবার এবং একটি নতুন সরবরাহকারীর জন্য প্রথম বড় অর্ডারের আগে। একটি প্রধান লাইন পরিবর্তন, একটি অধিগ্রহণ, বা একটি উচ্চ অ-সঙ্গতিপূর্ণ হার একটি অতিরিক্ত অডিট ট্রিগার করা উচিত।
একটি কারখানার অডিট কি গ্যারান্টি দেয় যে প্রতিটি গ্লাভ কাটা প্রতিরোধী?
কোন অডিট প্রতিটি ইউনিটের গ্যারান্টি দিতে পারে না। একটি ভাল-চালিত অডিট যাচাই করে ঝুঁকি কমায় যে উত্পাদন প্রক্রিয়া সক্ষম, সরঞ্জামগুলি ক্যালিব্রেট করা হয়েছে এবং নমুনা পরিকল্পনাটি চালানের আগে প্রবাহ ধরার জন্য যথেষ্ট আক্রমণাত্মক।
ধাতু পরিচালনার জন্য আমি কোন কাটা প্রতিরোধের স্তরটি নির্দিষ্ট করব?
হালকা শীট ধাতু এবং সাধারণ সমাবেশের জন্য, A4 থেকে A5 একটি সাধারণ পরিসর। ভারী স্ট্যাম্পিং, গ্লাস হ্যান্ডলিং এবং তীক্ষ্ণ উন্মুক্ত প্রান্তগুলির জন্য, A6 এবং তার উপরে আরও উপযুক্ত। অডিট যাচাই করা উচিত যে কারখানার পরীক্ষা পদ্ধতি আপনার লক্ষ্য স্তরের সাথে মেলে৷৷